
Полистовая сборка резервуаров
Проектирование, производство, монтаж резервуаров полистовой сборки.
по назначению
В современной промышленности для хранения жидких и сыпучих сред нужны надежные, долговечные и технологичные инженерные решения. Одним из самых востребованных вариантов являются полистовые резервуары. Их конструкция, основанная на последовательном соединении отдельных металлических листов, позволяет создавать емкости любого проектного объема, адаптируя их под конкретные производственные задачи и климатические условия.
В этом способе сборки сочетается высокая инженерная точность, экономическая эффективность и возможность реализации даже на ограниченных или сложных строительных площадках.
Наша компания специализируется на проектировании, изготовлении и установке таких РВС, опираясь на строгое соответствие ГОСТу и многолетний производственный опыт. Мы гарантируем точное соблюдение заявленных сроков, прозрачную сметную документацию и расширенную гарантию на все виды работ.
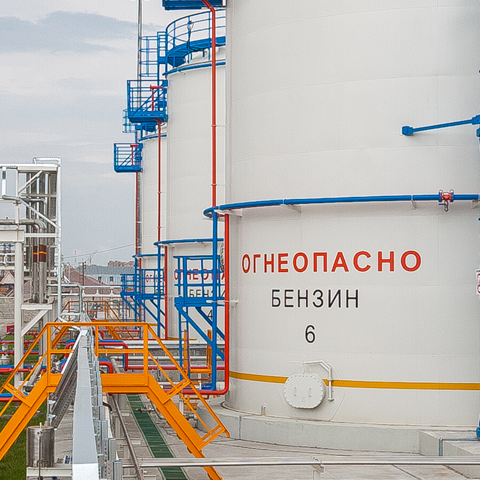
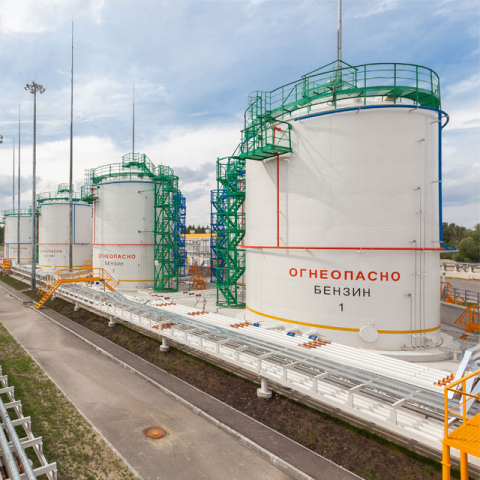
Резервуары данного типа предназначены для приёма, хранения и выдачи:
- сырой нефти и нефтепродуктов различной плотности;
- дизельного топлива, керосина, бензина и мазута;
- смазочных и технологических жидкостей;
- химических соединений, пенообразователей и жидких удобрений;
- противопожарных резервов воды и технических растворов.
| Антикоррозийное покрытие | Да |
| Проектирование КМ | от 10 дней |
| Срок изготовления | от 21 дня |
| Доставка | Авто / ж/д / море |
| Монтаж м/к | от 30 дней |
- — Нефтебазы
- — Резервуарные парки
- — Битумные хранилища
- — Хранилища авиабензина
Описание
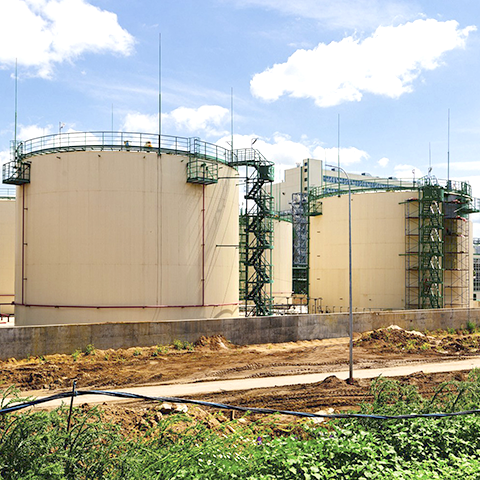
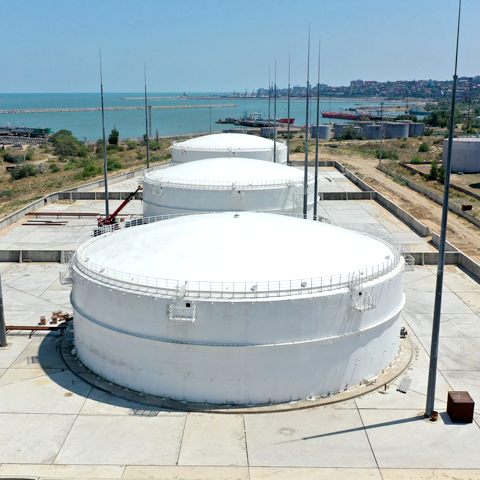
Полистовой бак представляет собой сооружение, стенки, крыша и днище которого изготавливаются из листов металлопроката, соединяемых между собой сварными швами непосредственно на объекте эксплуатации. В отличие от рулонных аналогов, где детали заранее сворачиваются на заводе-изготовителе, данные изделия собираются по месту. Это делает их незаменимыми при строительстве крупных хранилищ нефти, технологической воды, химических реагентов, пищевых продуктов и пожарных запасов.
Преимущества
Гибкость проектирования и конструирования — основной плюс метода. Вертикальные баки значительно проще транспортировать: вместо громоздких рулонов на стройплощадку доставляются плоские листовые заготовки стандартных форматов, существенно сокращая логистические издержки, исключая необходимость использования негабаритного транспорта и упрощая организацию складирования.
- ✓ Экономия бюджета. Оптимизация логистики и заводская подготовка снижают стоимость на 20–30%.
- ✓ Адаптивность: толщина стенки колеблется по высоте, уменьшая металлоемкость без потери прочности.
- ✓ Масштабируемость: возможность строительства крупных резервуаров объемом от 10 000 м³.
- ✓ Ремонтопригодность. Замена элементов происходит без демонтажа всей емкости.
этапы работы
-
1ПроектированиеОтработанные конструкторские решения, а также разработка нетиповых конструкций.
-
2ПроизводствоНалаженные методики ведения проектов под ключ, оптимизация временных затрат.
-
3ДоставкаДоставка оборудования авто-, ж/д или морским транспортом.
-
4МонтажПод ключ: фундамент, металлоконструкции, испытания, автоматика.
| Антикоррозийное покрытие | Да |
| Проектирование КМ | от 10 дней |
| Срок изготовления | от 21 дня |
| Доставка | Авто / ж/д / море |
| Монтаж м/к | от 30 дней |
Этапы и особенности технологии
Процесс возведения хранилищ строго регламентирован строительными нормами, ГОСТами и отраслевыми стандартами. Каждый шаг требует высокой квалификации персонала, наличия сертифицированного оборудования и постоянного технологического осмотра.
Подготовка металла и вальцовка листов
Перед началом монтажа стальные листы проходят входной контроль, ультразвуковую дефектоскопию, маркировку и механическую обработку. Далее происходит гибка под радиус на современных трех- и четырехвалковых листоправильных станках с ЧПУ, что гарантирует повторяемость геометрии и отсутствие внутренних напряжений в металле. Для обеспечения качественного сварного соединения обязательно проводится разделка кромок под сварку. Используется специализированный инструмент- фаскосниматель, формирующий равномерную фаску под углом 30–45 градусов.
Поярусная сборка и метод подращивания
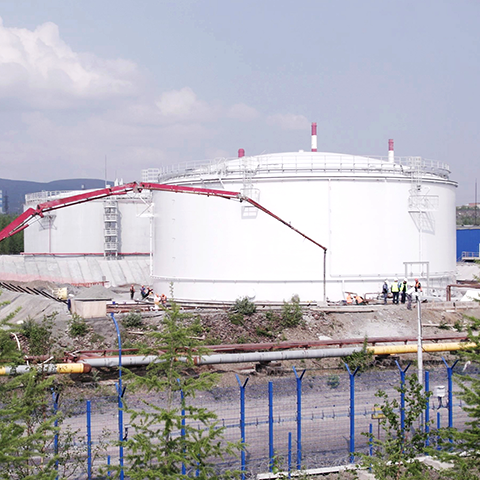
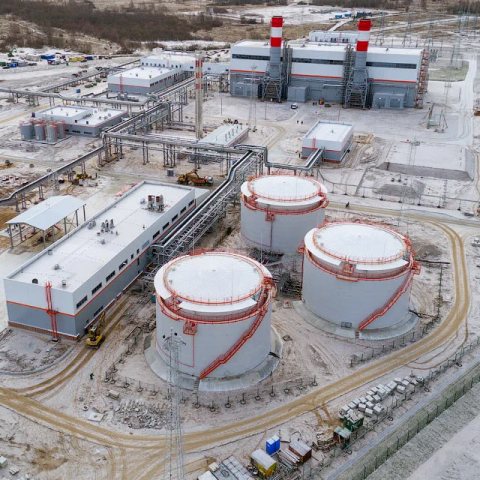
Традиционная технология возведения стальных вертикальных баков — сборка по ярусам. Сначала на подготовленном фундаменте монтируется нижний пояс, к которому последовательно привариваются следующие уровни автокранами или гусеничной техникой. Альтернативный вариант — подращивание, когда установка начинается с верхнего пояса, а нижние детали добавляются по мере опускания конструкции с помощью гидравлических домкратов, полиспастов или специальных монтажных опор. Наращивание поясов минимизирует работу на высоте, снижает ветровые нагрузки и повышает безопасность сварщиков. Выбор того или иного варианта зависит от проектного объема РВС, наличия крановой техники, грунтовых условий и конкретной логистической схемы объекта.
Я принимаю условия Политики в отношении обработки персональных данных и выражаю согласие на обработку моих персональных данных
Спасибо за ваши ответы!
Мы свяжемся с вами в ближайшее время.

Монтаж резервуаров полистовым методом
Начинается с устройства бетонного или песчаного фундамента, укладки гидроизоляции днища и центровки опорных элементов. Далее устанавливается первый пояс, проверяется вертикальность лазерными нивелирами и фиксируется временными стяжками.
Качественный монтаж невозможен без строгого соблюдения технологической карты, геодезического сопровождения и постоянного контроля ОТК.
Сварочные работы
При выполнении соединения применяется сварка вертикальных/горизонтальных швов, автоматическая сварка под флюсом, что гарантирует стабильную скорость подачи проволоки, равномерное распределение флюса, защиту расплавленного металла от атмосферного воздействия и идеальное формирование шва. Для труднодоступных узлов, вварки патрубков и ремонтных операций — мп-сварка (полуавтоматическая в среде защитных газов). После каждого сварочного прохода проверяется геометрия. Специалисты используют шаблонирование для проверки радиуса кривизны, а также контролируют зазоры между сопрягаемыми листами: просвет ≤3 мм является допустимым нормативным значением согласно действующим строительным правилам. Любые отклонения устраняются правкой или подрезкой до начала следующего этапа.
Антикоррозионная защита и гидроизоляция
Долговечность резервуара напрямую зависит от качества защитных покрытий и герметичности основания. АКЗ наносится в несколько слоев: грунтовка, промежуточное покрытие и финишный эмалевый или полимерный состав, подобранный с учетом химической агрессивности хранимой среды. Особое внимание уделяется зонам сварных стыков, люков, патрубков и контакту с грунтом. Гидроизоляция днища осуществляется перед укладкой РВС на фундамент: применяются битумно-полимерные мембраны, напыляемые гидрофобные составы или профилированные дренажные системы, предотвращающие капиллярный подсос влаги и электрохимическую коррозию. После завершения покраски проводится электроискровой тест покрытия на отсутствие пор, пропусков и неравномерностей толщины слоя.
Контроль качества и испытания
ВИК осуществляется на каждом этапе: фиксируется геометрия, качество сборки, состояние швов.
УЗК применяется согласно ППР для выявления внутренних дефектов: непроваров, пор, трещин.
Гидравлические испытания проводятся под давлением 0,005 МПа с поэтапным заполнением. Пневматические тесты — с использованием избыточного давления и индикаторных растворов.
Когда выбирают полистовые емкости?
Не все строительные площадки позволяют использовать крупногабаритную технику или доставлять готовые рулоны, поэтому метод идеально подходит для проектов, где требуется монтаж в стесненных условиях, например, на территории действующих заводов, в цехах с ограниченным проездом, на участках со сложным рельефом или в зонах с плотной подземной коммуникационной сетью. Отдельного внимания заслуживает сборка внутри зданий, где с помощью полистовой технологии возможно собрать изделие в помещении, избегая проблем с габаритами проемов, несущей способностью перекрытий и высотой потолков. Благодаря малому весу отдельных листов и модульности конструкции, работы можно проводить без остановки основного производства, что критически важно для предприятий непрерывного цикла.
Наши специалисты разрабатывают индивидуальную схему раскроя, учитывая ветровые и снеговые нагрузки, сейсмичность района, температурные перепады и требования пожарной безопасности. Наличие необходимых допусков СРО, сертифицированного оборудования и многолетнего опыта реализации объектов любой сложности позволяет нам гарантировать качество на всех этапах — от вальцовки листового металла до сдачи резервуара в эксплуатацию.

и емкости
под ключ